各位做电机的、做风机的、做叶轮的老铁们,咱们在圈子里混久了,都明白一个理儿——平衡机这玩意儿,看着不起眼,可真要较起真来,它就是你产线上的“隐形门槛”。前阵子有个客户跟我聊天,说他们厂子最近接了一批高速电机订单,结果试产时振动值死活压不下来,交期都耽误了,最后排查来排查去,问题就出在动平衡这一道工序上。这事儿让我挺有感触的,今天就借着咱们“星申动”自己的产品,好好跟大伙唠唠,为啥我们敢把“高效”和“精度”这两个词同时顶在脑门上。
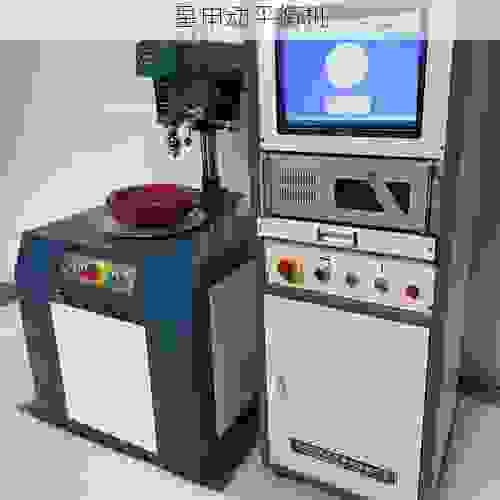
先说精度。我知道很多朋友一上来就问“你们能达到几克毫米?”这话问得内行,但也容易把人带沟里去。因为动平衡精度不是单看一个数字,它得看转子的质量、工作转速、支撑方式,还有你最关心的——残余不平衡量允许值。我们星申动做飞轮平衡机不是一天两天了,从早期机械硬支承的笨重结构,到现在全数字化的软支承系统,我们最清楚这里头的差距。这么说吧,普通机器给你报个“0.5g·mm/kg”,但实际测下来,重复性差,同一个转子放上去两次,读数能差出一截,那你后面所有修正工作全白搭。而我们这套系统,用的是高灵敏度压电传感器加上自研的滤波算法,能把环境振动干扰剔除得干干净净,特别是针对飞轮这种直径大、质量分布不均的工件,我们的校正面分离技术能把左右两面的影响量算得明明白白。你想想,飞轮高速转起来,哪怕一个螺丝孔位置偏了几丝,带来的离心力都是成倍放大的,要是机器本身底子不好,你后期拿锉刀修磨都找不准地方。
再说“高效”。这词儿听起来虚,但落到产线上就是真金白银。咱们算笔账:假设你一天做500个飞轮,每个飞轮做两次平衡校正,每次省个30秒,一天就是8个多小时,这还只是理想状态。实际上,很多厂子的瓶颈不在平衡机本身,而在上下料和装夹环节。老式机器卡盘靠人工锁紧,松紧力度全凭老师傅手感,那效率能高到哪去?我们星申动在这上头下了不少笨功夫。比如我们给飞轮平衡机标配了气动快速夹持装置,三爪自定心,放进转子轻轻一按,自动对中锁紧,省掉了扳手拧来拧去的步骤。再加上我们高亮度的LED数显面板,屏幕直接给你显示不平衡量和角度,连新手工人看两眼就能上手操作,不用再手抄数据、拿粉笔在转子上画标记点。对了,我们还特意优化了测量过程的启动程序,从启动到稳定采集数据,比同行普遍快个两秒左右,别小看这两秒,一天下来累计就多了几十个工件的产能。
不过,光有硬件还不够,我最怕听到客户说“我们买了台好机器,但用起来总感觉别扭”。这别扭从哪来?多半出在软件交互和工艺适配性上。很多厂家的平衡机,软件界面做得跟十年前的老系统似的,找个参数得翻好几层菜单,设个公差还得对着说明书敲数字。我们星申动这块儿,是实实在在站在车间操作工的角度去设计的。你开机以后,第一步选择工件型号,第二步输入允许不平衡量,按个“确定”,剩下的测量、计算、显示修正角度、提示去重位置,全部自动完成。假如你遇到不同批次的飞轮,孔位分布变了,没关系,我们软件里存了100组配方,一键调用,连支撑间距调整都带电动驱动,手轮都不用摇了。你说,这就不是单纯卖台机器给你,而是把你产线上的烦恼提前都想好了。
我还得特别说一句,飞轮平衡机,尤其要关注转速范围。有些厂家标称最高转速很高,但做起低速大扭矩的飞轮来,反而精度不稳定。为什么?因为支撑刚度匹配不对。星申动针对飞轮这种偏重、偏薄、直径又大的工件,专门设计了加宽型硬支承摆架,轴承跨距可调,橡胶减震块也是按不同重量等级分档选配的。你如果拿一台通用型平衡机去勉强干这活儿,转速一高,摆架就发飘,读数跳得厉害,校准半天也找不准重点。我们搞了个“双档刚度切换”技术,一个开关就能在“软支承高灵敏度”和“硬支承抗过载”之间切换,不管你飞轮是几公斤的铝件还是几十公斤的铸铁件,都能找到最合适的测量状态。这活儿,单靠照搬图纸是做不出来的,得靠现场各种怪工件反复调试才能攒下这些经验。
当然,可能也有人会问:“你们星申动跟进口品牌比,到底差在哪儿?”我实话实说,不敢吹牛说全面超越,但我们在性价比和本地化服务上,绝对有话语权。进口机器精度确实好,可你算算售后响应时间,一个工程师过来调机器,机票住宿人工,再等个把月备件到货,那工夫花得起吗?咱们厂子就在国内,你一个电话,我们两三天内就能上门,常用备件库房常备,快递隔天就到。而且,我敢拍胸口说,咱们的操作界面是纯中文的,工人培训起来省老劲了,不像某些进口设备,界面鸟语花香的,老师傅看着头都大。
最后我想说,选平衡机,说白了选的是“省心”二字。咱们星申动不做那种卖出去就不管的一次性买卖,新机安装调试,我们工程师手把手教到你能独立操作;用个一年半载,我们有电话回访,顺便提醒你测一下系统精度是否漂移。如果你现在正被飞轮平衡精度不高、产线效率提不上去的问题卡脖子,不妨发个图纸或者转子照片给我们,咱们先聊聊工艺,把方案聊明白了,再谈机器也不迟。毕竟,让客户的生产效率真正提上去,才是咱们辛苦做这台机器的本分,您说是不是这个理儿?