做平衡机这行当,掐指一算也有小二十年了。见过太多客户拿着进口设备当宝贝,出了问题又急得跳脚,也见过不少厂家图便宜买回去个“摆设”,最后还得返工。说到底,平衡机这玩意儿,不是秤砣,不是随便焊个架子装个传感器就能糊弄的。它得懂物理,更得懂你车间的实际情况。今天不说虚的,就聊聊我们星申动是怎么把“飞轮平衡”这件看似简单、实则讲究的活儿,给掰开揉碎做扎实的。
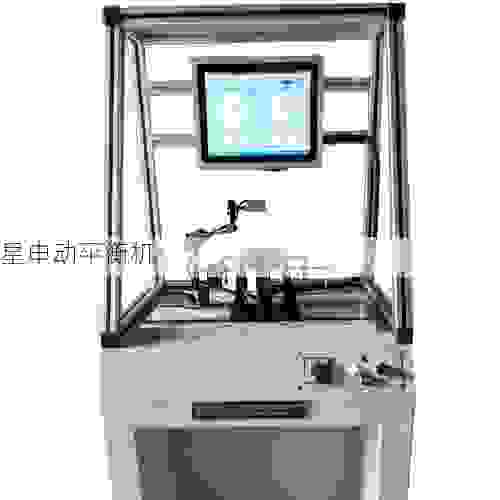
先讲个最常见的误区。很多人一上来就问:“你们精度能达到多少?”好像精度是唯一指标。可实际上,飞轮这物件,尤其是用在发动机、压缩机、甚至是航空辅助动力装置上的,它不光要转得稳,还得在特定转速区间、特定温度下、甚至是在承受一定轴向载荷时,都保持平衡状态。静态平衡了,动态未必行;低速好了,高速又抖。所以,我们做飞轮平衡,从来不先谈精度,而是先谈工况。你得告诉人家,你这飞轮装在哪,转速范围多少,质量分布大概什么样子,有没有键槽,有没有减重孔。这些参数,直接决定了我们选择硬支承还是软支承,是采用单面校正还是双面校正,甚至是用去重法还是加重法。这些门道,光看说明书没用,得靠经验,更得靠对每一台设备“脾气”的熟悉。
咱们星申动这些年,最大的心得就是“别拿通用设备糊弄专用件”。市面上很多通用平衡机,调个程序就能测这测那,看着挺灵活,可真碰上飞轮这种形状不规则、直径又不小的家伙,夹持刚性往往不够。你想想,一个半米多直径的铸铁飞轮,转速拉到三千转,那离心力可不是闹着玩的。要是支撑轴颈的夹具设计得不够贴合,或者摆架的灵敏度调得不对,测出来的数据看着挺漂亮,实际装上机器一跑,照样震得人脑壳疼。所以,我们给飞轮用户提供的方案,从来不是标准机直接搬过去,而是会派工程师去现场测你的工装、量你的飞轮尺寸,回来重新设计专用的平衡夹具和驱动法兰。这活儿费功夫,但值。因为飞轮平衡,讲究的就是一个“稳”字,这个稳,首先就要求设备本身得跟工件“严丝合缝”。
再说说数据处理这块。很多人以为平衡机就是个测量工具,转一圈,告诉你个角度和重量就完了。可真正的痛点在于,测出来了,怎么做到?尤其是飞轮这种,有些需要在特定位置钻若干个孔,有些需要加配重块。要是你给的数据不够直观,工人操作起来那叫一个难。我们这些年一直在优化软件算法,不仅仅显示不平衡量的大小和相位,更是会把校正策略直接算出来。比如,告诉你在这个角度,深度多少,钻几个孔,或者在哪个法兰位置加多重的铆钉。甚至有些异形飞轮,我们还开发了基于激光扫描的轮廓识别功能,机器自己就能找到合适的去重位置,避免误伤加强筋。这背后的功夫,不在硬件,全在软件逻辑的打磨上。你可能感觉不到,但每一条指令,都是在车间里跟老师傅们反复确认过的结果,不是拍脑袋写的。
有客户问过一个问题,挺有意思:“你们把平衡机做得这么花哨,是不是想多收钱?”其实真不是。飞轮这东西,一旦在高速下失衡,轻则磨损轴承、重则直接断裂飞出来,那是安全事故。我们公司内部有个不成文的规矩:凡是涉及飞轮平衡的项目,必须要做三次验证。第一次是裸机测试,第二次是模拟工况(比如加装皮带轮或联轴器后进行连带平衡),第三次是试加工后的复测。这三步下来,成本确实高,但能确保交付到客户手里的设备,不仅精准,而且耐用。这行业,口碑比什么都重要,你糊弄一台设备,可能省了五千块,但失去的可能是后面十年的合作机会。这笔账,我们算得比谁都清楚。
现在的工业制造,讲究智能化、数字化,但平衡机这活儿,有时候还真得靠点“手感”。比如说,飞轮的材质如果内部有疏松,或者铸造时有细微的缩孔,它的平衡特性可能就不是稳定的,每次测量结果都会有微小变化。这时候,光看数字是不行的,得听声音,看振动波形,甚至要摸一摸工件表面的温度。我们这里干了二十多年的老钳工,光听机器转声就能判断是哪个轴承发涩了。这种经验,没法写进代码里,但它恰恰是飞轮平衡方案里最宝贵的部分。所以,星申动招人,不只看学历,更看重那些在一线干过、摸过硬料、吃过苦头的人。只有这样的人,才会在给你设计工装时,特意给传感器留出个防水防尘的罩子;才会在软件里,给操作工加一个“新手模式”,免得误操作把设备搞坏。
说到底,专业飞轮平衡机解决方案,不是卖一台机器,而是卖一个“放心”。你放心让它转,它就能稳如磐石。我们承诺的每一个数据精度,都是反复实测得来的;我们标识的每一种校正方式,都是经过车间验证的。别的不敢说,至少在飞轮这个细分领域,星申动愿意沉下心来,把每一个环节抠到位。你拿飞轮来,我们就能让你看到它平稳的转起来,不带一丝多余震颤。这就是咱们吃饭的本事,也是咱们跟客户交朋友的底气。